

Контент
Краткий ответ: выбирайте болты из оцинкованной углеродистой стали, когда окружающая среда сухая, бюджет ограничен, а покрытие может выдержать обработку и установку; выбирайте болты из нержавеющей стали, если хлориды, промывка, контакт с пищевыми продуктами или длительные интервалы технического обслуживания повышают вероятность повреждения покрытия.
Решение не в том, «какой металл лучше». Это то, какой режим отказа вы можете проверять, контролировать и учитывать в течение срока службы соединения.
Бригада технического обслуживания, заменяющая болты перил на прибрежной дорожке, может столкнуться с двумя совершенно разными предложениями: горячеоцинкованными болтами класса 8,8 по скромной цене за единицу или болтами из нержавеющей стали 316 по цене в три-пять раз дороже. И то, и другое может выглядеть приемлемо на бумаге. Восемнадцать месяцев спустя разница обычно проявляется в срезанной резьбе, поцарапанных головках и местах соединения кронштейнов, где покрытие было повреждено во время установки.
Вот почему болты из оцинкованной и нержавеющей стали должны определяться с учетом воздействия, требуемого момента затяжки, сопрягаемых материалов и доступа для осмотра, а не по одной этикетке коррозии.
Оцинкованные болты представляют собой крепежные детали из углеродистой или легированной стали с цинковым покрытием. Цинк является жертвенным: когда покрытие царапается, оно преимущественно корродирует и по-прежнему защищает сталь под ним, при условии, что остается достаточно цинка. Горячее цинкование по ASTM A123 или ASTM A153 или цинкование по ASTM F1941 изменяет толщину покрытия и посадку резьбы, поэтому процесс должен соответствовать размеру болта и допуску соединения.
Болты из нержавеющей стали имеют пассивную пленку, богатую хромом. Такие марки, как 304 (А2) и 316 (А4), противостоят ржавчине, образуя и восстанавливая эту пленку, но они не застрахованы от хлоридной точечной коррозии, щелевой коррозии или пятен. Марка 316 с молибденом является более безопасным выбором для использования в солевых туманах, химических промывках и морском воздухе, тогда как марка 304 обычно подходит для эксплуатации внутри помещений или с умеренной влажностью.
Практический вывод прост. Оцинкованные болты заметно выходят из строя из-за красной ржавчины после израсходования цинка. Болты из нержавеющей стали часто выходят из строя из-за точечной коррозии или трещин в прокладках, шайбах и зонах скопления влаги. Если доступ для проверки плохой, более тихий режим отказа заслуживает большего веса. Для более широкого обзора вариантов покрытия, это руководство по выбору обработки поверхности полезен, потому что он разделяет толщину цинка, пассивацию и эффекты верхнего покрытия.
Горячее цинкование добавляет примерно 50–80 мкм на поверхность, что позволяет перекрыть небольшую резьбу. ISO 10684 и обычная практика часто делают горячее погружение менее практичным, если резьба не нарезана, не нарезана или не указана с припуском. Цинковое покрытие остается тоньше и сохраняет форму, но дает меньше жертвуемого цинка.
Болт из углеродистой стали марки 8,8 имеет номинальный предел текучести около 640 МПа. Отожженные болты из нержавеющей стали 304 и 316 часто имеют предел прочности около 200–250 МПа, если они не поставляются в более прочном состоянии. Нержавеющая сталь также легко истирается, поэтому значения крутящего момента должны отражать состояние смазки и резьбы, а не только класс прочности.
Надевать нержавеющие гайки на оцинкованные болты при работе с влажным хлоридом обычно не рекомендуется. Крепеж из нержавеющей стали действует как катод и может ускорить потерю цинка на резьбе и под шайбой. Если невозможно избежать смешивания материалов, используйте подходящие системы, изолирующие шайбы или подходящий герметик.
Высокопрочные болты с гальваническим покрытием также подвержены риску водородного охрупчивания. Если спецификация требует класса 10,9 или 12,9 с гальванопокрытием, пропекание и отслеживание партии не являются дополнительными деталями. Горячее цинкование и механическое цинкование снижают этот конкретный риск, но вместо этого вводят контроль резьбы и толщины покрытия.
 Болты с шестигранной головкой M6×100 из оцинкованной углеродистой стали Стандартные болты с шестигранной головкой M6×100 из углеродистой стали с оцинкованной отделкой и вариант класса 8,8 для легких и средних промышленных сборок; Результаты воздействия солевого тумана не являются гарантией срока службы на открытом воздухе. Посмотреть продукт →
Испытание в нейтральном солевом тумане по стандарту ASTM B117 полезно для ранжирования покрытий, но оно не является гарантией срока службы. Результат в 720 часов не означает 720 часов на открытом воздухе. Это означает, что покрытие выдерживало воздействие стандартизированного тумана дольше, чем образец с меньшим часовым циклом в тех же условиях испытаний.
Оцинкованный
96–200 ч.
Горячее погружение
500–1000 ч
304 нержавеющая сталь
питтинговый риск
316 нержавеющая сталь
более высокая маржа хлорида
Иллюстративные диапазоны действия солевого тумана для обсуждения технических характеристик. Марки нержавеющей стали оцениваются по пятнам и ямкам, а не только по красной ржавчине, поэтому стержни напрямую не взаимозаменяемы.
Скрытым показателем является распределение толщины покрытия, а не только средняя толщина. Первыми местами ржавчины становятся тонкие места у корней резьбы, под головками и на концах срезов. Попросите протоколы испытаний массы или толщины покрытия по партиям и проверьте, была ли нарезана резьба до или после цинкования.
Иллюстративное сочетание спецификаций
Это показательный раскол для обсуждения, а не рыночная статистика. Дело в том, что одному и тому же семейству болтов приходится работать в самых разных классах воздействия.
В общем производстве оцинкованные болты класса 8,8 часто являются экономичным вариантом по умолчанию. В береговых и химических службах нержавеющую сталь 316 обычно легче защитить. В автомобильной и транспортной промышленности можно использовать цинковые чешуйки или геометрически оцинкованные покрытия, если внешний вид и соответствие резьбы имеют значение. Пищевая промышленность и чистая среда часто требуют использования нержавеющей стали для мытья и химической совместимости, а не потому, что углеродистая сталь не может выдержать такую нагрузку.
Запишите уровень хлоридов, частоту промывки, pH, температуру, захваченную влагу и чистящие химикаты. «На открытом воздухе» не является спецификацией.
Проверьте класс прочности, пробную нагрузку и фактически используемый крутящий момент. Истирание нержавеющей стали и гальванизированное трение могут изменить нагрузку на зажим.
Для мелкой резьбы более практичным может оказаться гальванопокрытие или нержавеющая сталь, чем горячее погружение. Для тяжелых конструкционных болтов обычно применяется горячее погружение плюс соответствующий припуск на резьбу.
Избегайте соединений нержавеющей и оцинкованной стали при работе с влажными хлоридами, если они не изолированы. Контакт с алюминием также требует внимания, поскольку нержавеющая сталь может ускорить коррозию алюминия.
Проверьте посадку муфты, зацепление резьбы, смазку и процедуру подкраски. Повреждение покрытия во время установки — это риск закупки, а не только проблема мастерской.
Запросите сертификаты на материалы, результаты толщины покрытия или массы, отчеты о солевом тумане и отслеживание партии. Протокол испытаний без номера партии сложно использовать в претензии.
Если областью применения является структурный или наружный шов, где выбран метод нанесения покрытия горячим погружением, проверьте марку и покрытие вместе. Это Болт с шестигранной головкой, горячеоцинкованный, класс 8,8 Эталонная ссылка является полезной отправной точкой для проверки припуска резьбы, состояния покрытия и класса прочности в одной спецификации.
 Горячеоцинкованные болты с шестигранной головкой класса 8,8 M8×100 Болты с шестигранной головкой из легированной стали марки 8,8 М8×100 с горячим цинкованием для наружных соединений конструкций; проверьте припуск резьбы, состояние покрытия и класс прочности вместе. Посмотреть продукт →
Оцинкованным болтам необходим план технического обслуживания: после установки осмотрите нарезанную резьбу, поцарапанные головки и места соединения кронштейнов; при нарушении покрытия подкрасить цинковой краской; и повторно проверьте крутящий момент после термоциклирования. Для болтов из нержавеющей стали нужен другой план: избегайте ловушек для хлоридов, используйте противозадирные составы на резьбе, где вероятно истирание, и не думайте, что блестящая головка означает, что основание резьбы чистое.
Соответствие также влияет на выбор. Покупатели из ЕС все чаще требуют отчетности по выбросам углерода и отслеживания материалов, а переход на CBAM подталкивает поставщиков крепежных изделий документировать происхождение стали и выбросы. Вопросы REACH и RoHS могут относиться к покрытиям и смазочным материалам. Для нержавеющей стали сертификаты марки и номера плавок имеют значение, поскольку марки 304 и 316 не являются взаимозаменяемыми при работе с хлоридами.
Скрытая стоимость обычно не равна цене болта. Это оборудование для доступа, время простоя и трудозатраты на осмотр, необходимые для замены соединения, которые были указаны только на первоначальной стоимости. Болт из нержавеющей стали, который позволяет избежать двух циклов технического обслуживания, может быть дешевле, чем оцинкованный болт, который ржавеет на кронштейне прохода каждые три года.
 Нержавеющая сталь 304 DIN 6921 Болты с шестигранной головкой Болты с шестигранной головкой AISI 304 (А2) М5–М20 прочностью А2-70 для крепления коррозионностойких конструкций; нержавеющая сталь может выдерживать воздействие хлоридов или дорогостоящий доступ для технического обслуживания. Посмотреть продукт →
Для сухих, внутренних и чувствительных к затратам сборок болты из оцинкованной углеродистой стали часто являются практичным выбором при условии, что покрытие указано стандартом, резьба подходит и поврежденные участки можно осмотреть. Болты из нержавеющей стали (обычно 316) представляют собой спецификацию с меньшим риском для воздействия хлоридов, промывки, химического контакта, пищевых зон или соединений, доступ к которым требует больших затрат. Худший результат — смешать эти два материала без учета гальванической связи, истирания резьбы и различных способов выхода из строя каждого материала.
Сначала выберите степень воздействия и режим отказа. Затем сравните толщину покрытия, класс прочности, протоколы испытаний и стоимость установки. Эта последовательность действий позволяет избежать ошибочного выбора между «дешевыми» и «нержавеющими» болтами из оцинкованной и нержавеющей стали.
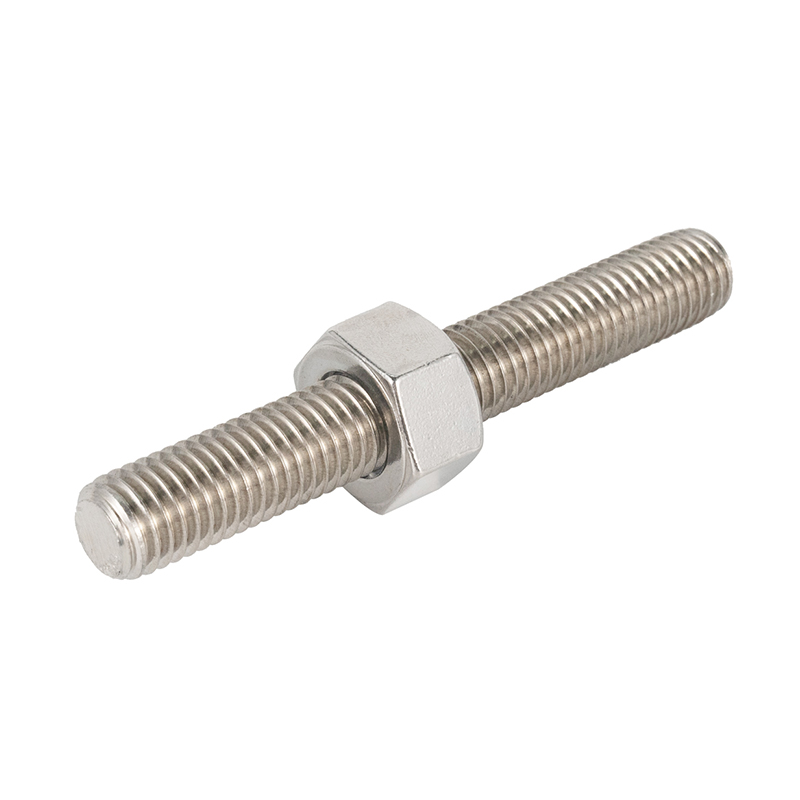 M10×300 Оцинкованные стержни из углеродистой стали марки 8,8 с полной резьбой
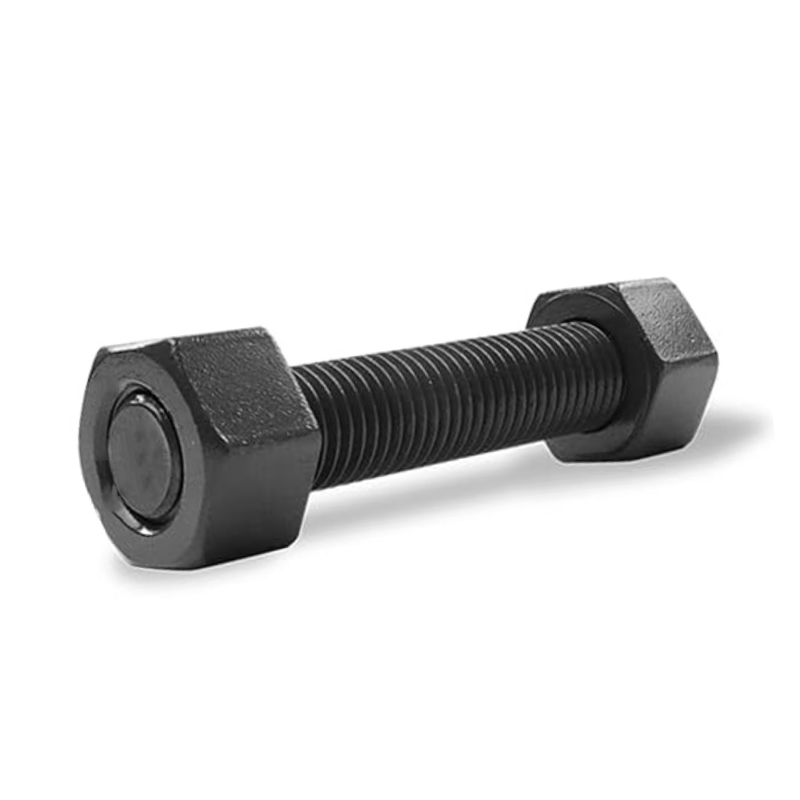 Углеродистая сталь M16×300, класс 8,8, оцинкованный/черный стержень с полной резьбой
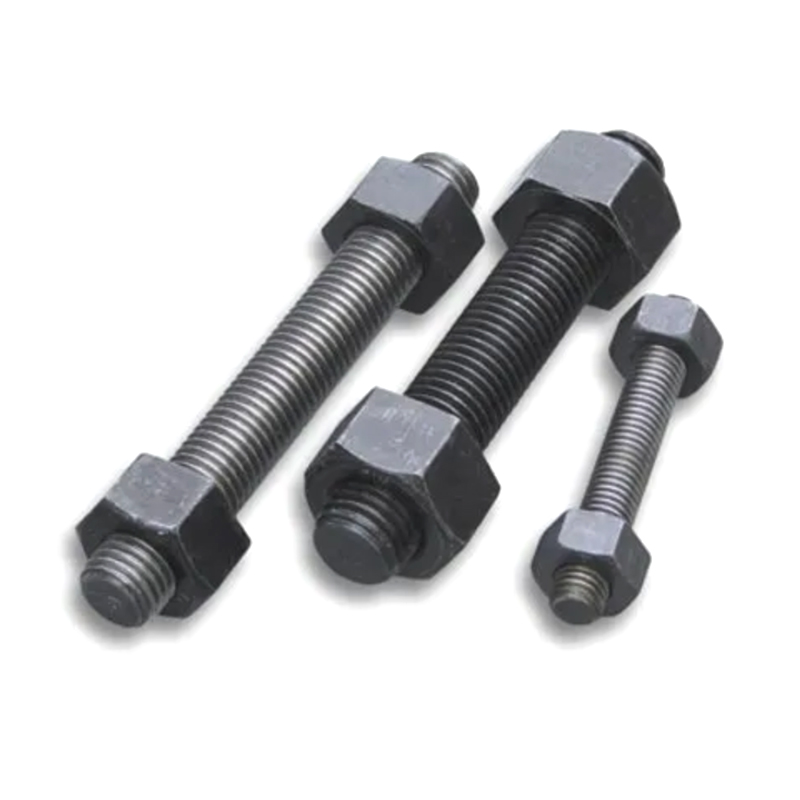 Шпильки из углеродистой стали M16×300 класса 8,8 с тефлоновым покрытием синего цвета с полной резьбой
1-8 UNC × 5-дюймовые резьбовые стержни из легированной стали ASTM A193 B7
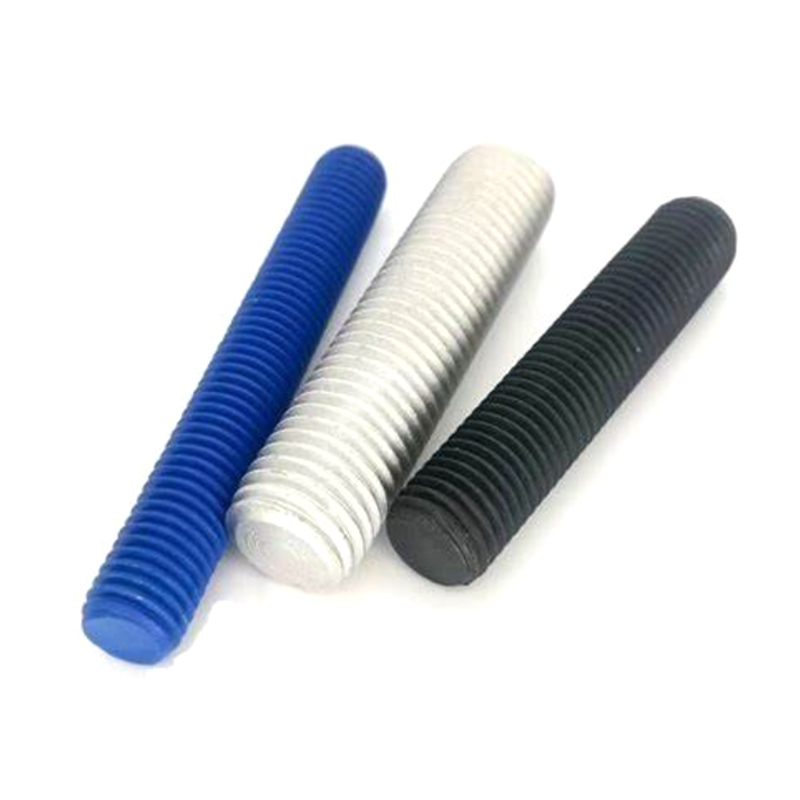 3/4"×10" оцинкованные/черные оксидные/горячеоцинкованные продетые нитку стержни B7
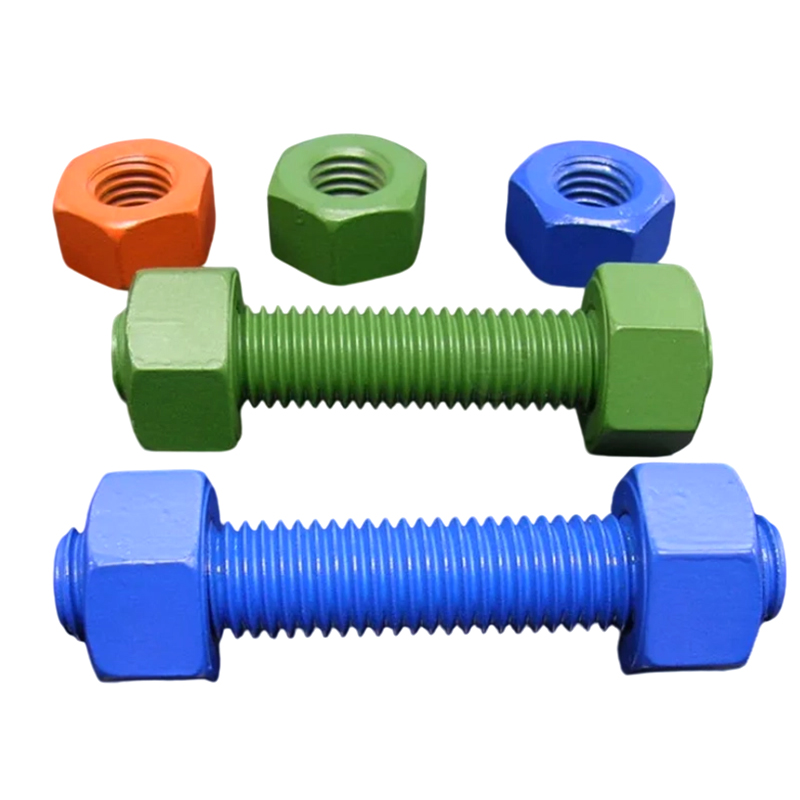 Легированная сталь M27×300, покрытие ПТФЭ/Дакромет — шпильки с резьбой B7
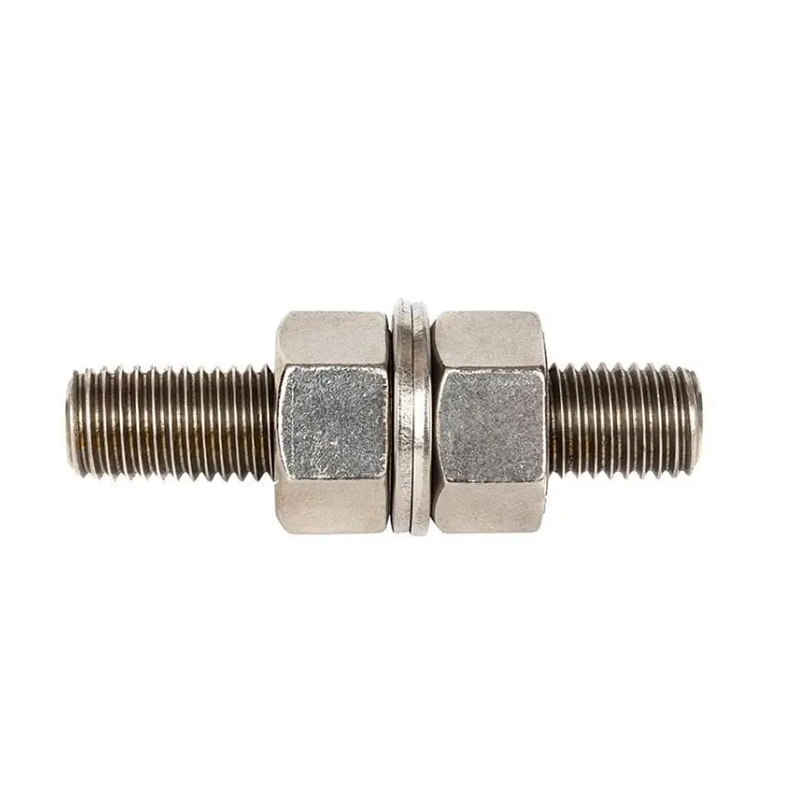 1-8 UNC × 5" Резьбовые стержни из легированной стали ASTM A193 B7 / Резьбовые шпильки класса L7
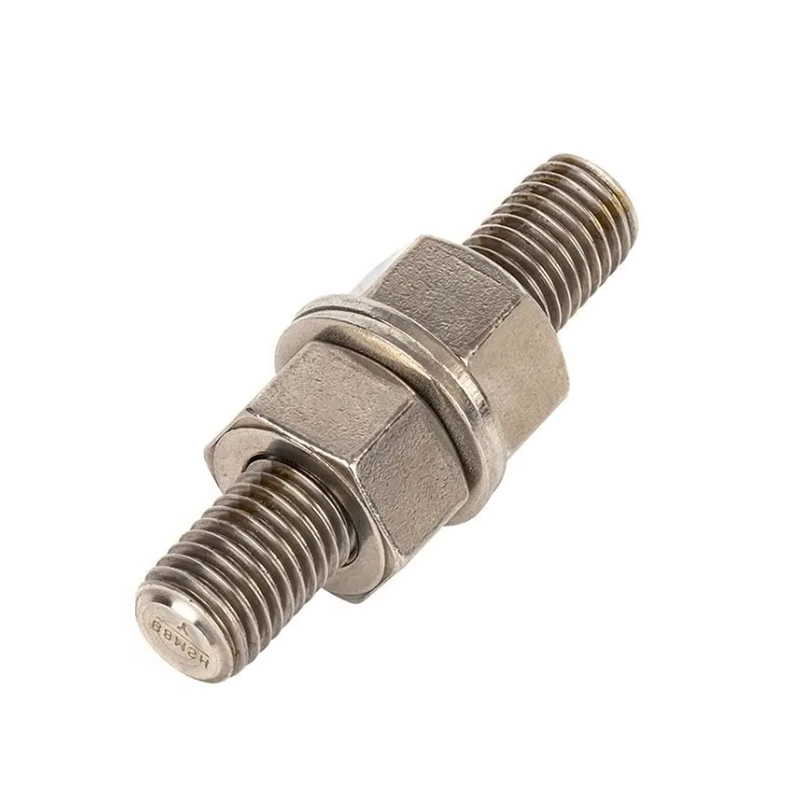 L7 оцинкованный/черный/HDG стержень с полной резьбой 3/4" × 10"
 Контактная информация
 Адрес


 English
 中文简体
 Português
 Español
 Deutsch
 عربى

